


Page 21 - Demo
P. 21
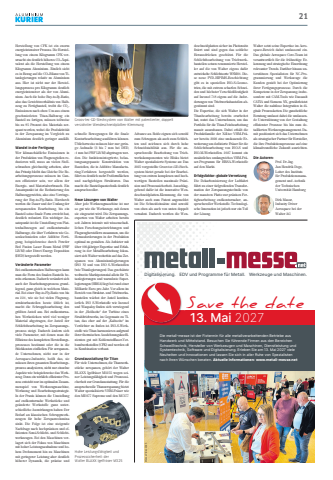
Herstellung von CFK ist ein enormenergieintensiver Prozess. Die Herstellung von einem Kilogramm CFK verursacht ein deutlich h%u00f6heres CO2-%u00c4quivalent als die Herstellung von einemKilogramm Aluminium. %u00c4hnlich siehtes in Bezug auf die CO2-Bilanz von Titanlegierungen relativ zu Aluminiumaus. Hier ist nicht nur der Herstellungsprozess pro Kilogramm deutlichenergieintensiver als der von Aluminium. Auch die hohe Buy-to-fly-Ratio,also das Gewichtsverh%u00e4ltnis von Halbzeug zu Fertigbauteil, treibt die CO2Emissionen nach oben: Um aus einemgeschmiedeten Titan-Halbzeug einBauteil zu fertigen, m%u00fcssen teilweisebis zu 95 Prozent des Materials zerspant werden, wobei die Produktivit%u00e4tin der Zerspanung im Vergleich zuAluminium deutlich geringer ausf%u00e4llt.Wandel in der FertigungWer klimasch%u00e4dliche Emissionen inder Produktion von Flugzeugteilen reduzieren will, muss an vielen Stellschrauben gleichzeitig arbeiten, aberdas Prinzip bleibt das Gleiche: Die Bearbeitungsprozesse m%u00fcssen im Ganzen effizienter sein, vor allem derEnergie- und Materialverbrauch. EinAnsatzpunkt ist die Reduzierung desHalbzeuggewichts, also eine Verringerung der Buy-to-Fly-Ratio. Hierdurchwerden die Dauer und der Umfang derzerspanenden Bearbeitung, bis einBauteil seine finale Form erreicht hat,deutlich reduziert. Ein wichtiger Ansatzpunkt ist die Umstellung von Plattenhalbzeugen auf endkonturnaheHalbzeuge, die %u00fcber Verfahren wie Gesenkschmieden oder Additive Fertigung, beispielsweise durch PowderBed Fusion Laser Beam Metal (PBFLB/M) oder Direct Energy Deposition(DED) hergestellt werden. Ver%u00e4nderte ParameterBei endkonturnahen Halbzeugen kannman die Form des finalen Bauteils bereits erkennen. Dadurch ver%u00e4ndert sichauch der Bearbeitungsprozess grundlegend, ganz gleich in welchem Material. Bei einer Buy-to-Fly-Ratio von biszu 22:1, wie sie bei vielen Flugzeugstrukturbauteilen heute %u00fcblich ist,macht die Schruppbearbeitung dengr%u00f6%u00dften Anteil aus. Bei endkonturnahen Werkst%u00fccken wird viel wenigerMaterial abgetragen, der Anteil derSchlichtbearbeitung im Zerspanungsprozess steigt. Dadurch %u00e4ndern sichviele Parameter, mit denen man dieEffizienz des kompletten Herstellungsprozesses bestimmt oder die in dieSt%u00fcckkosten einflie%u00dfen. F%u00fcr zerspanende Unternehmen, nicht nur in derAerospace-Industrie, hei%u00dft das, siem%u00fcssen ihren gesamten Bearbeitungsprozess analysieren, nicht nur einzelneAspekte wie beispielsweise das Werkzeug. Denn ein wirklich effizienter Prozess entsteht nur im optimalen Zusammenspiel von Werkzeugmaschine,Werkzeug und Bearbeitungsstrategie. In der Praxis k%u00f6nnen die Umstellungauf endkonturnahe Werkst%u00fccke undge%u00e4nderte Werkstoffe ganz unterschiedliche Auswirkungen haben: DerBedarf an klassischen Schruppwerkzeugen f%u00fcr hohe Zerspanvoluminasinkt. Die Folge ist eine steigendeNachfrage nach hochpr%u00e4zisen und effizienten Semi-Schlicht- und Schlichtwerkzeugen. Bei den Maschinen verlagert sich der Fokus von Maschinenmit hoher Leistungsaufnahme und hohem Drehmoment hin zu Maschinenmit geringerer Leistung aber deutlichh%u00f6herer Dynamik, die pr%u00e4zise undschnelle Bewegungen f%u00fcr die finaleKonturbearbeitung ausf%u00fchren k%u00f6nnen.%u00dcblicherweise m%u00fcssen hier nur geringe Aufma%u00dfe (3 bis 7 mm bei DED, <1 mm bei PBF LB/M) abgetragen werden. Die funktionsintegrierte, belastungsangepasste Konstruktion vonBauteilen, die in Additive Manufacturing-Verfahren hergestellt werden,f%u00fchrt zu deutlich mehr Freiformfl%u00e4chenund nachgiebigen Strukturen. Dasmacht die Bauteilspantechnik deutlichanspruchsvoller.Neue L%u00f6sungen von Walter Aber jede Werkzeugmaschine ist nurso gut wie die Werkzeuge, mit denensie eingesetzt wird. Die Zerspanungsexperten von Walter arbeiten bereitsseit Jahren intensiv mit wissenschaftlichen Forschungseinrichtungen undFlugzeugherstellern zusammen, um dieHerausforderungen in der Produktionoptimal zu gestalten. Als Anbieter mit%u00fcber 100-j%u00e4hriger Expertise und Erfahrung in der Metallbearbeitung fokussiert sich Walter weiterhin auf das Zerspanen von Aluminiumlegierungen(ISO N) und von ISO S-Werkstoffen(wie Titanlegierungen). Das gesch%u00e4tzteweltweite Marktpotenzial allein f%u00fcr Titanlegierungen und warmfeste Superlegierungen (HRSA) liegt bei rund einerMilliarde Euro pro Jahr. Vor allem imBereich von Struktur- und Triebwerksbauteilen w%u00e4chst der Anteil kontinuierlich. ISO S-Werkstoffe wie Inconelund Waspaloy finden sich vorwiegendin der %u201eHei%u00dfseite%u201c der Turbine einesStrahltriebwerks, im Gegensatz zu Titan, das eher auf der %u201eKaltseite%u201c imVerdichter zu finden ist. ISO-S-Werkstoffe wie Titan harmonieren aufgrundihrer thermischen Ausdehnungskoeffizienten gut mit Kohlenstofffaser-Verbundwerkstoffen (CFK) und werden oftin Kombination verbaut. Grundausstattung f%u00fcr TitanF%u00fcr viele Unternehmen, die Titanwerkst%u00fccke zerspanen, geh%u00f6rt der WalterBLAXX Igelfr%u00e4ser M3255 wegen seiner Leistungsf%u00e4higkeit und Prozesssicherheit zur Grundausstattung. F%u00fcr dieanspruchsvolle Titanzerspanung bietetWalter spezialisierte VHM-Fr%u00e4ser wieden MD377 Supreme und den MC377Advance an. Beide eignen sich sowohlzum Schruppen als auch zum Schlichten und zeichnen sich durch hoheSchneidstabilit%u00e4t aus. F%u00fcr die anspruchsvolle Bearbeitung von Triebwerkskomponenten wie Blisks bietetWalter spezialisierte Systeme an: Das2025 vorgestellte Groov%u00b7tec-GD-Stechsystem bietet gerade bei der Bearbeitung von extrem komplexen und hochwertigen Bauteilen maximale Pr%u00e4zi sion und Prozesssicherheit. Ausschlaggebend daf%u00fcr ist die innovative Wendeschneidplatten-Klemmung, die vonWalter auch zum Patent angemeldetist: Die Schneideins%u00e4tze sind sowohlvon oben als auch von unten doppeltverzahnt. Dadurch werden die Wendeschneidplatten sicher im Plattensitzfixiert und sind gegen das seitlicheHerausdr%u00fccken gesch%u00fctzt. F%u00fcr dieSchlichtbearbeitung von Triebwerkbauteilen setzen renommierte Hersteller auf die von Walter eigens daf%u00fcrentwickelte Schlichtsorte WSM01. Diese neue PVD-HIPIMS-Beschichtunggibt es in speziellen ISO-S-Geometrien, die mit extrem scharfen Schneiden und h%u00f6chster Verschlei%u00dffestigkeitauf Inconel 718 eigens auf die Anforderungen von Triebwerksbauteilen abgestimmt sind.Die Expertise, die sich Walter in derTitanbearbeitung bereits erarbeitethat, nutzt das Unternehmen, um dasPortfolio f%u00fcr die Titan-Feinbearbeitungmassiv auszubauen. Dabei erh%u00e4lt dieProduktfamilie der Xill%u00b7tec VHM-Fr%u00e4ser bereits 2026 eine umfassende Erweiterung um dedizierte Fr%u00e4ser f%u00fcr dieSchlichtbearbeitung von ISO-S undISO-M-Werkstoffen. 2027 kommt einzus%u00e4tzliches umfangreiches VHM-Fr%u00e4ser-Programm f%u00fcr HRSA-Werkstoffeauf den Markt. Erfolgsfaktor: globale VernetzungDie Dekarbonisierung der Luftfahrtf%u00fchrt zu einer tiefgreifenden Transformation der Zerspanungstechnik: vonder massiven Platte zur pr%u00e4zisen Fertigbearbeitung endkonturnaher, anspruchsvoller Werkstoffe. Technologische Innovation ist jedoch nur ein Teilder L%u00f6sung. Walter setzt seine Expertise im Aerospace-Bereich dabei umfassend ein.Das globale Aerospace Core-Team istverantwortlich f%u00fcr die fr%u00fchzeitige Erkennung und strategische Einordnungrelevanter Trends. Dar%u00fcber hinaus unterst%u00fctzen Spezialisten f%u00fcr NC-Programmierung und Werkzeuge dieKunden gezielt bei der Optimierungihrer Fertigungsprozesse. Durch dieKompetenz in der Zerspanung, insbesondere mit CAM-Tools wie DassaultCATIA und Siemens NX, gew%u00e4hrleistetWalter die nahtlose Integration in digitale Prozessketten. Die ganzheitlicheBeratung umfasst dabei die umfassende Unterst%u00fctzung von der Gestaltungeffizienter Prozesse bis hin zum detaillierten Werkzeugmanagement. Damit positioniert sich das Unternehmenals strategischer Partner f%u00fcr Hersteller,die ihre Produktionsprozesse auf eineklimafreundliche Zukunft ausrichten.Die Autoren:Prof. Dr.-Ing. Jan Hendrik Dege, Leiter des Institutsf%u00fcr Produktionsmanagement und -technik der Technischen Universit%u00e4t HamburgDirk Masur, Industry Driver Aerospace bei derWalter AG21Die metall-messe ist der Fixtermin f%u00fcr alle metallverarbeitenden Betriebe aus Handwerk und Mittelstand. Besuchen Sie f%u00fchrende Firmen aus den Bereichen Schwei%u00dftechnik, Hersteller von Werkzeugen und Maschinen, Dienstleistung und Systemtechnik, Software und Digitalisierung. Erleben Sie am 13. Mai 2027 viele Neuheiten und Innovationen und lassen Sie sich in aller Ruhe von Spezialisten nach Ihren W%u00fcnschen beraten. Aktuelle Informationen:www.metall-messe.netDigitalisierung. EDV und Programme f%u00fcr Metall. Werkzeuge und Maschinen.13. Mai 2027 Save the dateMesse Video 2025Groov%u00b7tec-GD-Stechsystem von Walter mit patentierter, doppelt verzahnter Wendeschneidplatten-KlemmungHohe Leistungsf%u00e4higkeit und Prozesssicherheit: der Walter BLAXX Igelfr%u00e4ser M325


